Le choix de la technologie de marquage du cuivre — laser, micro-percussion ou rayage — repose principalement sur trois critères : la finesse du marquage recherchée, la profondeur souhaitée et la résistance mécanique et chimique attendue selon l’application.
Le cuivre présente des caractéristiques particulières qui influencent directement son comportement lors du marquage. Très conducteur thermiquement et électriquement, il possède également une forte réflectivité au rayonnement laser. La chaleur générée lors du procédé est rapidement diffusée dans la matière, ce qui nécessite un réglage précis des paramètres laser, notamment la puissance, la durée d’impulsion et la fréquence, afin de conserver un marquage lisible tout en limitant les modifications de surface.
Les alliages de cuivre, tels que le laiton, le bronze, le cupronickel ou le CuBe, présentent généralement une dureté plus élevée et une ductilité différente du cuivre pur. Ces propriétés rendent les procédés mécaniques comme la micro-percussion particulièrement adaptés lorsque l’objectif est d’obtenir un marquage en creux durable, à condition que l’épaisseur et la rigidité de la pièce soient compatibles avec les efforts appliqués.
Grâce à ses propriétés électriques, thermiques et mécaniques, ainsi qu’à son excellente recyclabilité, le cuivre est un matériau largement utilisé dans les secteurs de l’énergie, de l’électronique, du maritime et du médical.
SIC MARKING propose des solutions de marquage permanent du cuivre et de ses alliages combinant laser, micro-percussion et rayage. Le choix de la technologie est réalisé en fonction des propriétés thermiques, mécaniques et chimiques du matériau ainsi que des contraintes spécifiques de l’application.
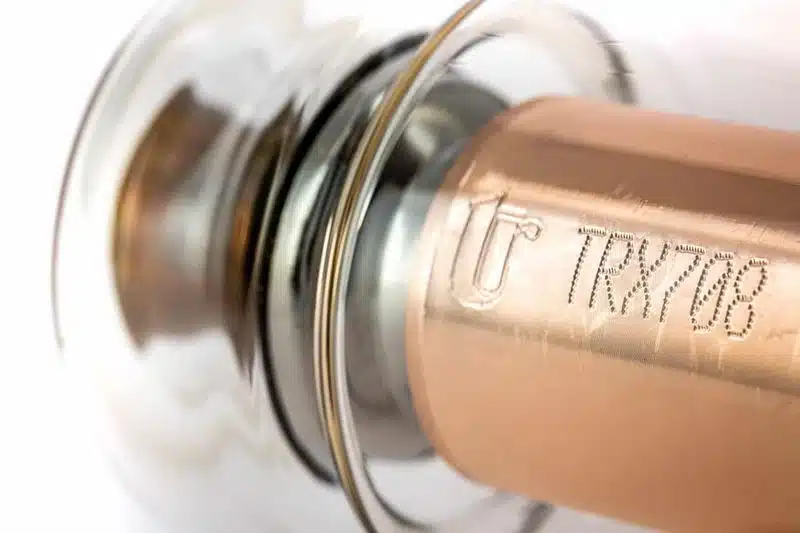
Qu’il soit utilisé sous forme de cuivre pur ou d’alliages cuivreux tels que le laiton ou le bronze, le cuivre nécessite une sélection adaptée de la technologie de marquage en raison de ses propriétés spécifiques : forte ductilité, réflectivité élevée au rayonnement laser et excellente conductivité thermique.
Le cuivre présente des caractéristiques favorables au marquage permanent, notamment une bonne homogénéité de surface, une excellente conductivité électrique et thermique, ainsi qu’une grande capacité de mise en forme. Toutefois, sa tendance naturelle à l’oxydation peut influencer la lisibilité du marquage dans certains environnements, notamment en présence d’humidité ou d’agents agressifs.
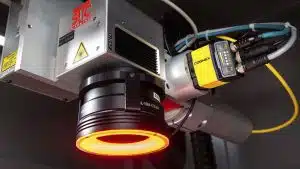
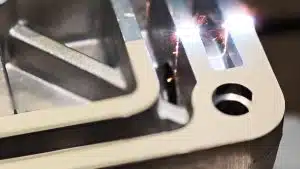
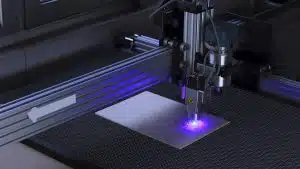
La gravure laser du cuivre est privilégiée pour les applications nécessitant une grande précision, comme les micro-marquages, les textes fins ou les codes 2D. Elle nécessite un réglage précis des paramètres laser afin de compenser la forte réflectivité du matériau, maîtriser l’apport thermique et obtenir un marquage lisible sans altération excessive de la surface.
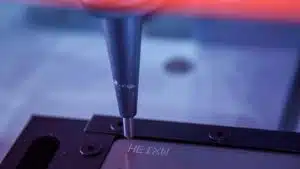
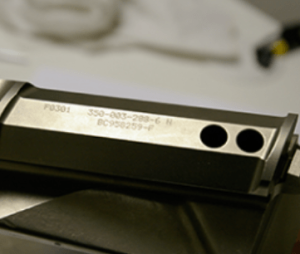
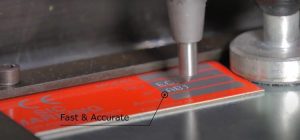
Le marquage du cuivre par micro-percussion est particulièrement adapté aux applications nécessitant une bonne résistance mécanique. Il est souvent privilégié sur les alliages cuivreux, dont les caractéristiques mécaniques permettent d’obtenir des empreintes durables adaptées aux environnements soumis aux contraintes d’usure ou de manipulation.
Le marquage par rayage du cuivre et des alliages cuivreux convient aux applications nécessitant un marquage profond et visible, notamment sur des pièces épaisses ou des éléments structurels. Cette technologie peut également être retenue lorsque l’aspect régulier du trait constitue un critère important.
Le choix de la technologie de marquage permanent du cuivre repose ainsi sur plusieurs paramètres complémentaires : niveau de précision recherché, contraste attendu, résistance mécanique nécessaire, épaisseur de la pièce et maîtrise des contraintes thermiques. Ces critères permettent de garantir un marquage durable tout en préservant l’intégrité de la pièce, notamment lors d’un procédé laser sur des composants sensibles.
Conductivité thermique du cuivre
Géométrie et épaisseur de la pièce en cuivre
Conductivité électrique
Résistance à la corrosion
Tendance à l’oxydation
Le cuivre accepte une grande variété de marquages permanents — gravure laser, marquage par micro-percussion et marquage par rayage — et le choix de la technologie dépend principalement du niveau de finesse, de profondeur et de durabilité recherché.
Les marquages réalisables sur le cuivre et les alliages cuivreux couvrent une large plage d’applications, du micro-marquage aux marquages plus profonds, chaque procédé répondant à des besoins spécifiques :
Le choix de la technologie de marquage du cuivre repose donc sur un compromis entre la finesse graphique attendue, la profondeur nécessaire, la stabilité de la lisibilité dans le temps et les contraintes thermiques liées aux propriétés du matériau.
Chaque procédé — laser, micro-percussion ou rayage — répond ainsi à des exigences industrielles différentes selon l’environnement d’utilisation et les contraintes fonctionnelles de la pièce.
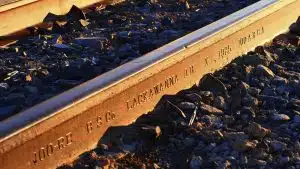
Les secteurs de la micro-électronique, du médical, de l’automobile, de l’aéronautique, de l’énergie, du ferroviaire ou du luxe définissent le type de marquage à réaliser (DataMatrix, QR code, codes-barres, numéros de série, repères ou pictogrammes) selon leurs besoins de lisibilité, de traçabilité et de durabilité.
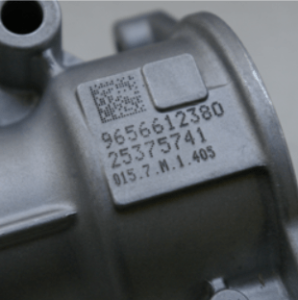
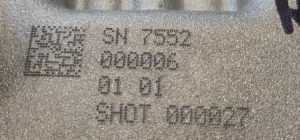
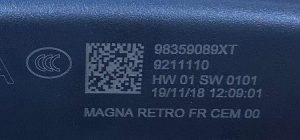
Lorsqu’ils implantent un DataMatrix ECC200 sur cuivre ou alliages cuivreux, les industriels définissent une taille de module compatible avec le système de lecture utilisé afin de garantir une identification fiable.
Le marquage laser du cuivre permet d’obtenir des marquages fins et des micro-codes à haute densité, adaptés aux applications nécessitant une résolution élevée et un contraste optimal.
Le marquage par micro-percussion génère des points en creux généralement compris entre 0,1 et 0,3 mm de profondeur, offrant une excellente résistance mécanique et chimique. Cette technologie est particulièrement adaptée aux environnements industriels exigeants nécessitant un marquage durable.
En revanche, le marquage par rayage est généralement écarté pour les DataMatrix ECC200, car la largeur du trait et la géométrie du marquage limitent sa capacité à réaliser des codes de haute densité lisibles, notamment pour des micro-codes nécessitant une forte précision sur une surface réduite.
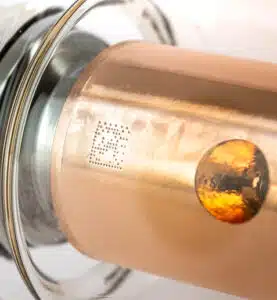
Dans de nombreux environnements industriels, le QR Code est retenu pour sa capacité à stocker des URL et des métadonnées, ainsi que pour sa rapidité de lecture, notamment sur les lignes de production.
Sur cuivre et alliages cuivreux, la gravure laser permet d’obtenir un marquage propre et précis, particulièrement adapté aux applications nécessitant des codes de haute densité et une résolution fine, comme les QR Codes et les DataMatrix.
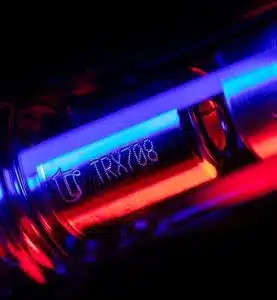
Pour l’identification par numéro de série, la gravure laser fibre du cuivre ou des alliages cuivreux reste privilégiée pour sa finesse et sa rapidité. Elle permet de réaliser des caractères d’une hauteur typique comprise entre 0,5 et 2,0 mm, avec une résolution adaptée aux applications nécessitant une lecture OCR ou une lecture par caméra.
Selon l’alliage cuivreux et l’état de surface, le marquage laser des numéros de série repose sur une interaction thermique localisée, par ablation contrôlée ou par modification superficielle de la surface. Ce procédé permet d’obtenir un contraste lisible sans contrainte mécanique appliquée à la pièce, sous réserve d’un réglage précis des paramètres laser.
La micro-percussion du cuivre et des alliages cuivreux est privilégiée lorsque la tenue mécanique du marquage constitue la priorité. Elle permet d’obtenir des profondeurs maîtrisées de 50 à 150 µm, adaptées aux pièces soumises aux vibrations, à l’usure ou à des nettoyages agressifs.
Le marquage par rayage est quant à lui destiné aux pièces cuivreuses massives lorsque des profondeurs de 100 à 200 µm sont recherchées, avec une lisibilité durable dans des environnements où l’oxydation ou certains traitements de surface peuvent réduire le contraste d’un marquage plus superficiel.
Le marquage laser reste la solution privilégiée en production pour réaliser des codes-barres 1D propres et lisibles en continu, notamment pour des symbologies courantes telles que Code 128 ou Code 39.
Sur le cuivre et les alliages cuivreux, il permet d’obtenir des traits précis et reproductibles grâce à sa finesse de marquage, sa rapidité d’exécution et son adaptation aux différentes configurations de pièces industrielles.
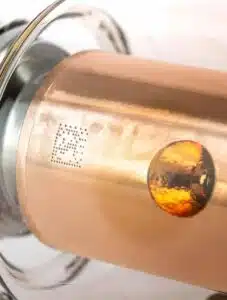
Grâce au laser fibre, il est possible d’obtenir sur le cuivre des textes extrêmement fins, avec des micro-marquages de 10 à 50 µm pour des applications telles que l’UDI médical ou les repères sur pads, ainsi que des caractères lisibles par caméra dès environ 0,2 mm de hauteur.
Le marquage laser du cuivre génère un contraste par oxydation ou ablation contrôlée, tandis que la micro-percussion permet d’atteindre des profondeurs de 50 à 150 µm pour une tenue mécanique supérieure. Cette technologie est particulièrement adaptée aux applications nécessitant une résistance accrue à l’usure et aux contraintes mécaniques.
Pour les repères fonctionnels, les hauteurs de caractères courantes se situent généralement entre 1,5 et 4 mm en micro-percussion. Sur les pièces cuivreuses massives exposées à l’abrasion, le marquage par rayage permet quant à lui d’obtenir des profondeurs comprises entre 50 et 200 µm.
En production industrielle, le marquage laser est privilégié pour la finesse du trait, la précision et la rapidité d’exécution, tandis que la micro-percussion et le rayage sont retenus lorsque la résistance en environnements sévères et la tenue mécanique du marquage constituent les critères prioritaires.

Le marquage laser fibre haute résolution permet de réaliser des logos extrêmement fins sur cuivre, avec des micro-marquages de 10 à 50 µm et des largeurs de trait généralement comprises entre 20 et 50 µm.
Ce type de marquage du cuivre offre un rendu esthétique particulièrement adapté aux applications nécessitant une grande finesse, notamment dans les secteurs du luxe ou de l’électronique de précision. Il constitue la solution privilégiée lorsque les pictogrammes, logos ou détails graphiques doivent conserver une excellente régularité et un contraste maîtrisé, sans modifier la géométrie de la pièce.
En environnement sévère, la micro-percussion (dot-peen) fournit un marquage technique très lisible : les points obtenus sont généralement compris entre 0,2 et 0,5 mm, avec un pas de marquage de 0,25 à 0,5 mm et des profondeurs de 50 à 150 µm. Cette technologie garantit une bonne tenue mécanique et une lisibilité durable malgré l’oxydation ou les contraintes d’utilisation.
Le marquage par rayage est quant à lui utilisé pour les applications décoratives robustes ou les marquages techniques nécessitant une profondeur supérieure à 50 µm, pouvant atteindre environ 200 µm. Son aspect plus marqué et sa largeur de trait plus importante le rendent toutefois moins adapté aux tracés fins et aux détails graphiques complexes.
Le marquage permanent du cuivre répond à des exigences réglementaires et de qualité en assurant l’identification unique des pièces par numéro de série, DataMatrix ou QR Code, ainsi que la conformité aux exigences des secteurs automobile, aéronautique, médical et énergie.
Il permet une lecture automatique fiable, en ligne ou hors ligne, et contribue à sécuriser la traçabilité des pièces cuivreuses critiques tout au long de leur cycle de vie, depuis la fabrication jusqu’au suivi en exploitation.
Les propriétés du cuivre et de ses alliages orientent le choix des matériaux utilisés — laiton, bronze, cupronickel, CuBe — et expliquent leur présence dans de nombreux secteurs industriels : électrique et électronique, automobile, aéronautique, énergie, applications marines, vannes et robinetterie. Dans ce dernier domaine, les pièces en bronze peuvent notamment recevoir des numéros de série et des pictogrammes indiquant le sens de circulation des fluides.
Le cuivre et les alliages cuivreux sont également largement utilisés dans le domaine médical, où la traçabilité permanente des composants constitue un enjeu essentiel.
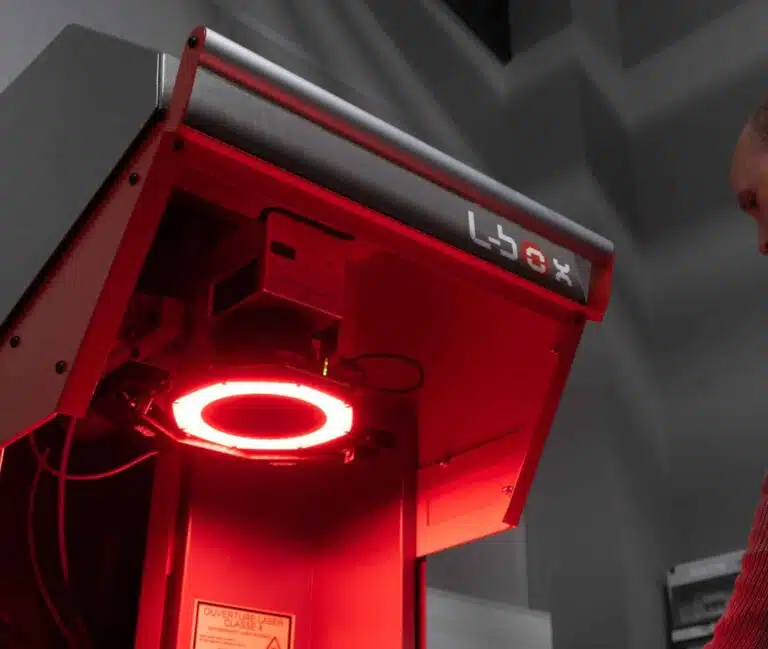
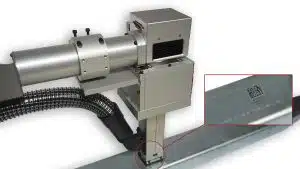
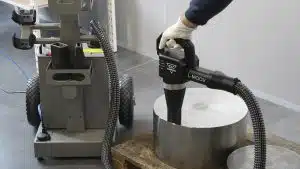
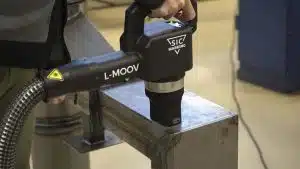
Découvrez nos équipements phares de marquage laser, micro percussion ou rayage, parmi nos Machines portables, Modules intégrables sur lignes ou Stations de marquage autonomes.
Contactez-nous
Besoin d’information ?
Prenez contact avec l’un de nos experts !