étude de cas
Constructeur automobile haut de gamme
Caisse en blanc (Body in White) en acier nu, ligne d’assemblage à une cadence de production de 120 véhicules/jour (Allemagne)
Les faiblesses du procédé en place
Étiquettes autocollantes posées à la main : 80 K€/an en main-d’œuvre, et caisse complète envoyée aux rebuts dès qu’une étiquette se décolle ou devient illisible
Un contraste élevé sur l’acier grâce au laser
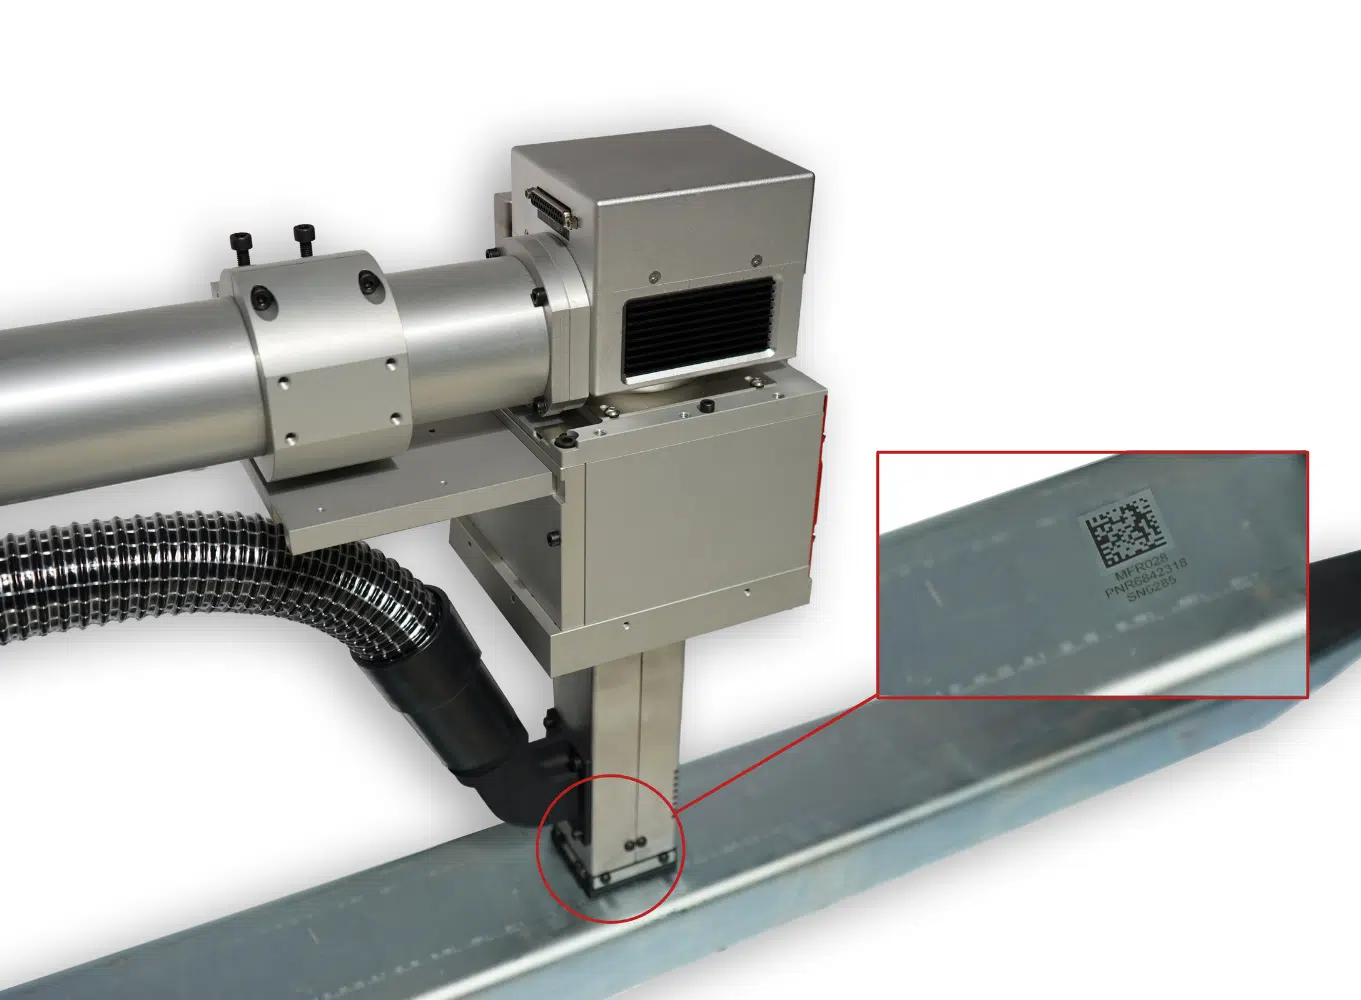
Marquage laser par recuit : aucun enlèvement de matière, compatible avec la mise en peinture qui suit
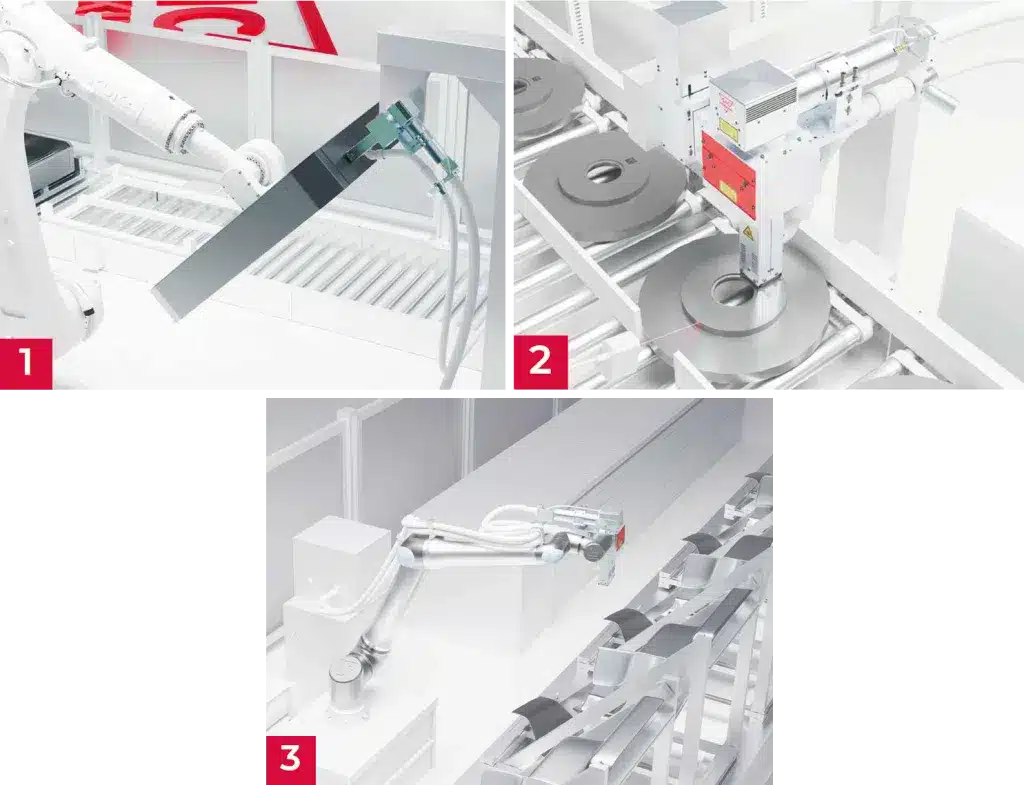
Une intégration compacte en ligne de production
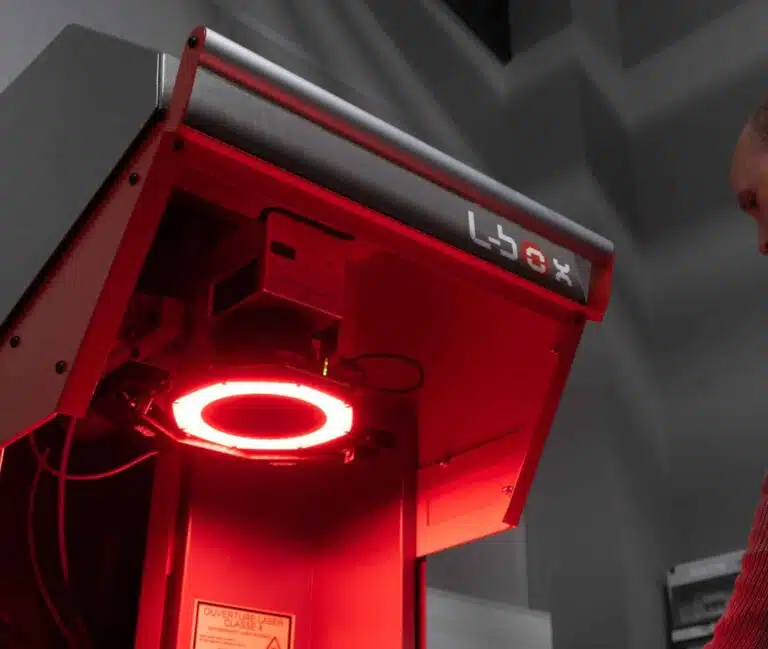
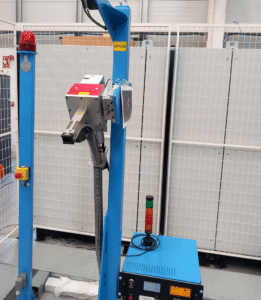
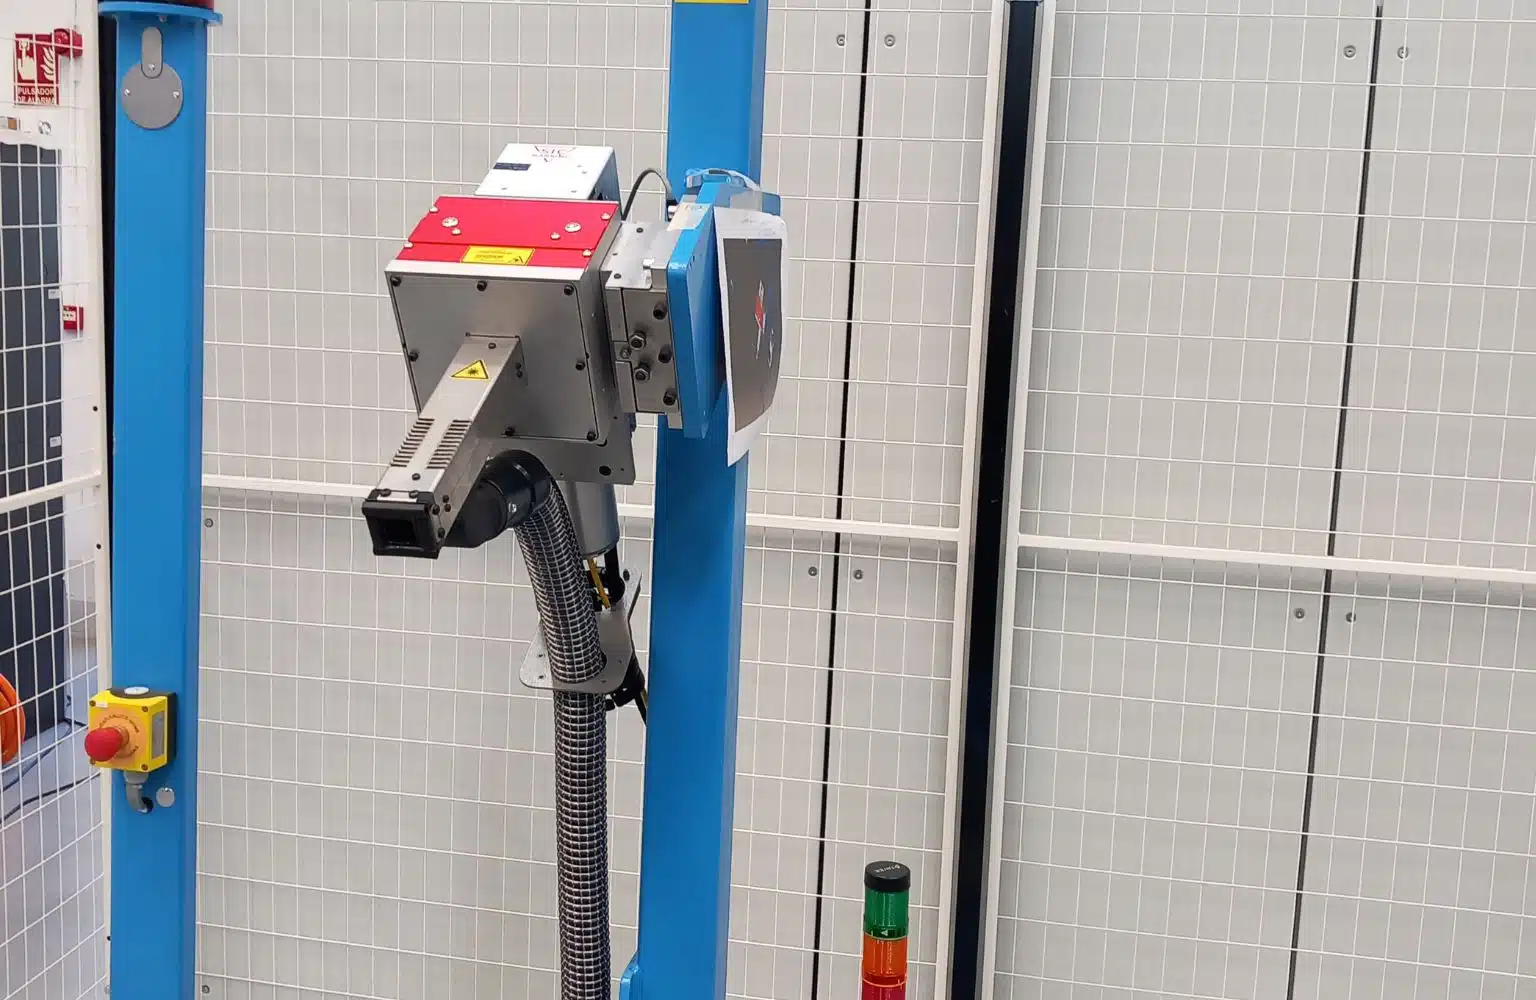
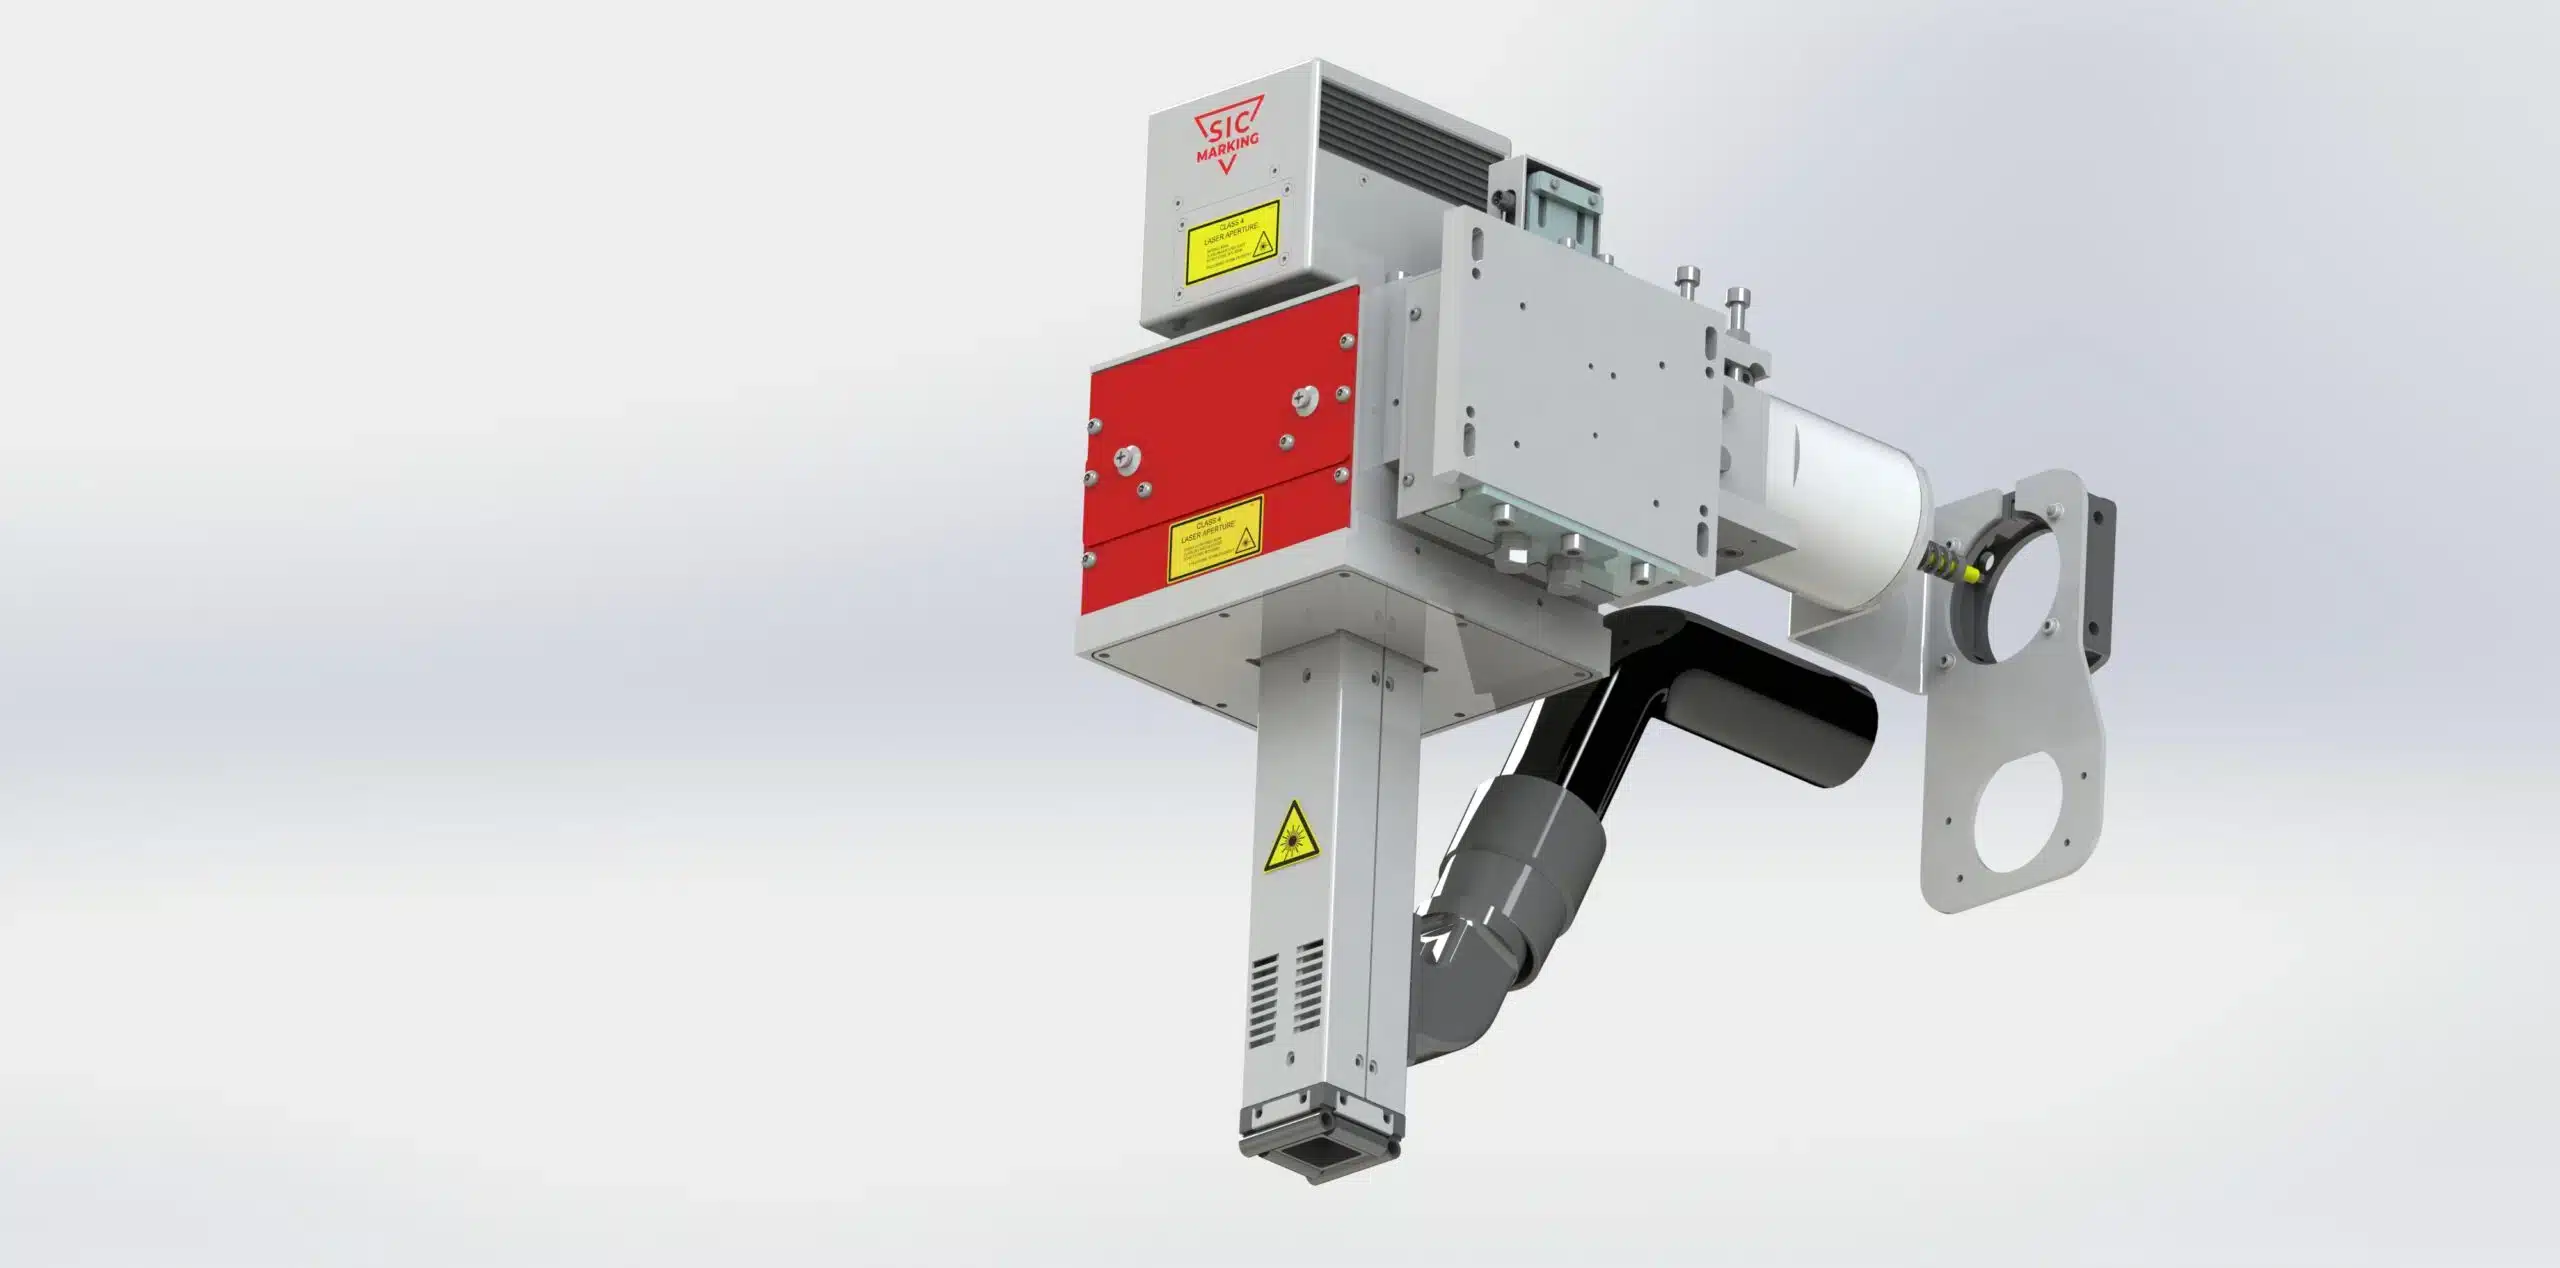
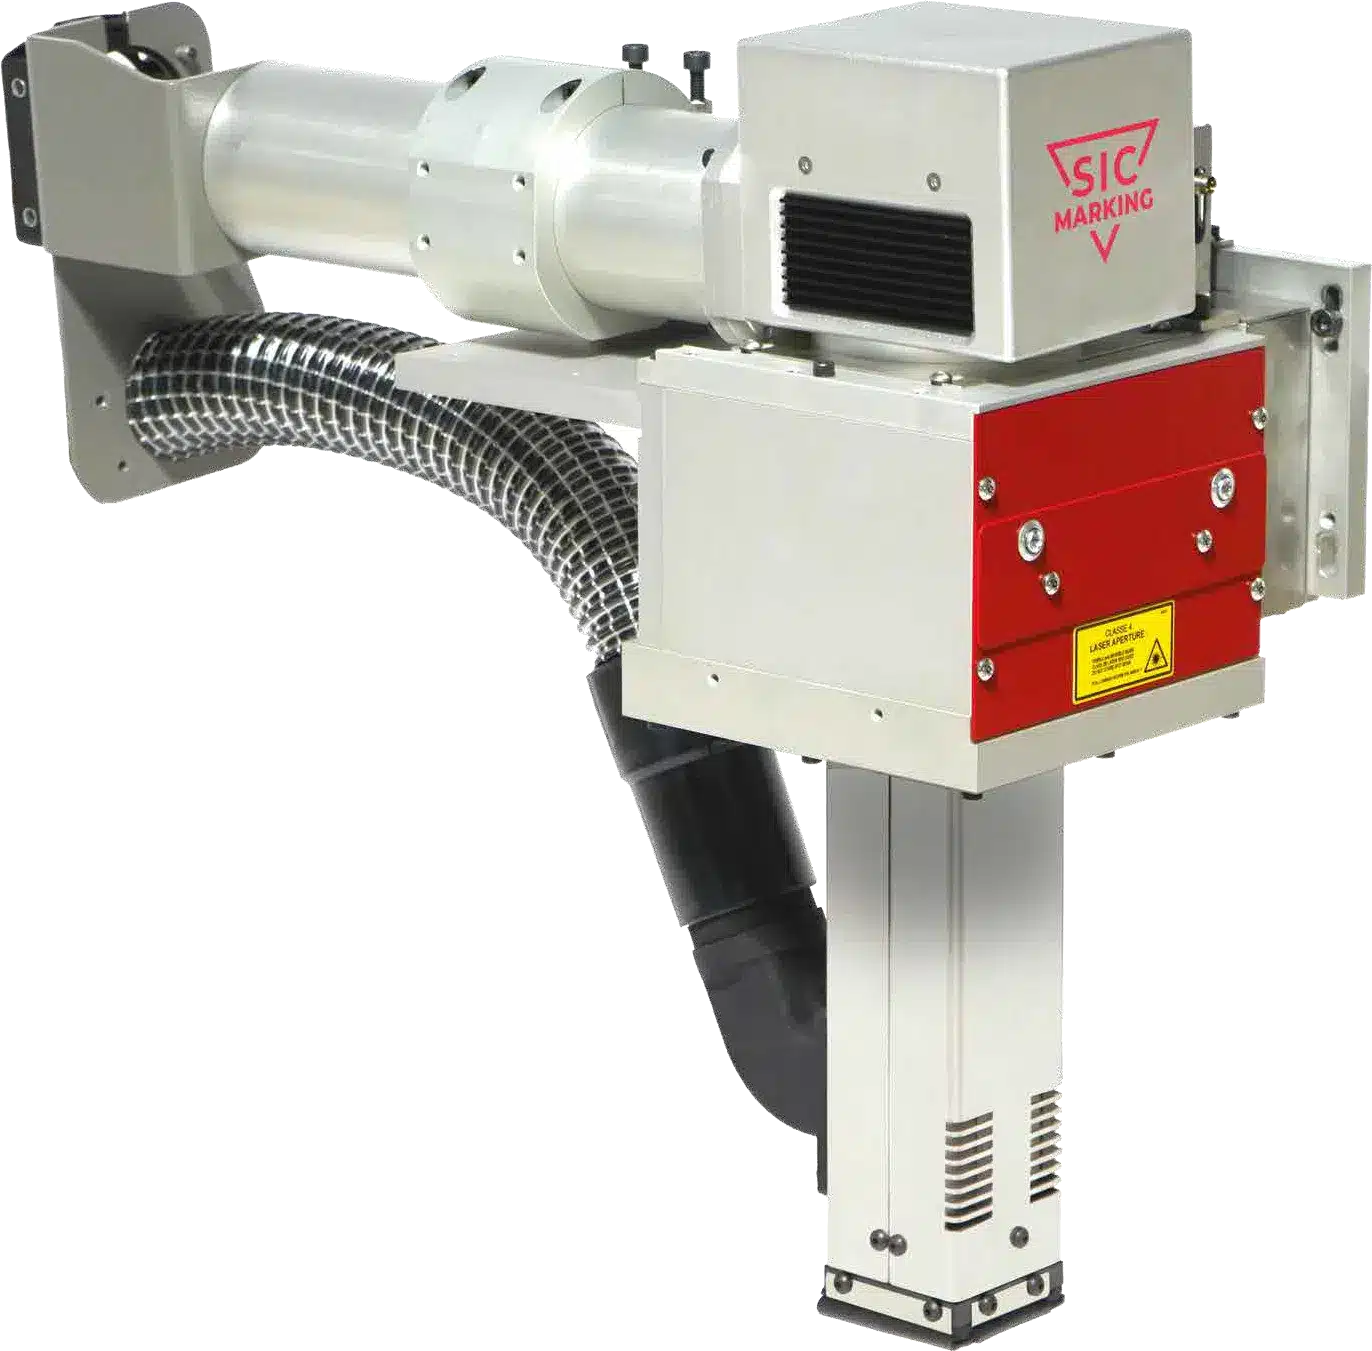
Laser à fibre FIT de 50W, champ de marquage de 30 × 30 mm, cadence de production alignée sur le temps de cycle de la ligne d’assemblage
Sur la ligne de caisse en blanc exploitée par Mercedes, une étiquette d’identification devait suivre chaque châssis pendant toute la séquence d’assemblage, de la première pièce soudée jusqu’à l’arrivée de la caisse complète à l’atelier de peinture. On retirait ensuite cette étiquette avant la mise en peinture. Cette méthode mobilisait un opérateur affecté uniquement à la pose manuelle des étiquettes, pour un coût d’environ 80 000 euros par année.
Le véritable risque se trouvait toutefois dans les conséquences d’une défaillance. Si une étiquette se décollait ou devenait illisible pendant la production, la caisse partiellement assemblée n’avait plus d’identification. Comme aucun moyen fiable ne permettait de rétablir la traçabilité à cette étape, la caisse devait être envoyée aux rebuts. Vu la valeur d’une caisse en blanc rendue à un stade avancé de l’assemblage, chaque incident entraînait des pertes financières considérables, sans commune mesure avec le prix de l’étiquette elle-même.
Mercedes cherchait donc une méthode de marquage qui demeure lisible pendant tout le procédé d’assemblage, qui résiste aux manipulations et aux conditions de la ligne, et qui soit compatible avec l’étape de mise en peinture en aval.
Le marquage laser de la caisse en blanc devait satisfaire deux exigences qui semblaient s’opposer : offrir un contraste assez élevé pour assurer une lecture fiable d’un bout à l’autre de l’assemblage, et ce, sans le moindre enlèvement de matière ni changement de la rugosité de surface.
La contrainte s’étendait aussi en aval du procédé. Après son assemblage et son identification, la caisse était acheminée à l’atelier de peinture. Le marquage devait alors disparaître sous les couches de peinture, sans qu’aucune trace ne subsiste. Tout procédé qui crée un relief, une empreinte ou une microdéformation risquant de ressortir à travers le fini était donc exclu.
Avec une cadence de production de 120 véhicules par jour, l’opération de marquage devait de plus tenir dans le temps de cycle déjà en place, sans zone tampon ni intervention manuelle, et offrir une répétabilité suffisante pour reproduire la même lisibilité sur chaque châssis, sans réglage de la part de l’opérateur.
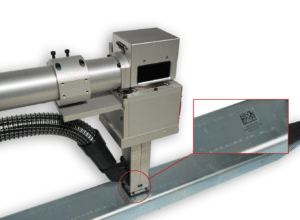
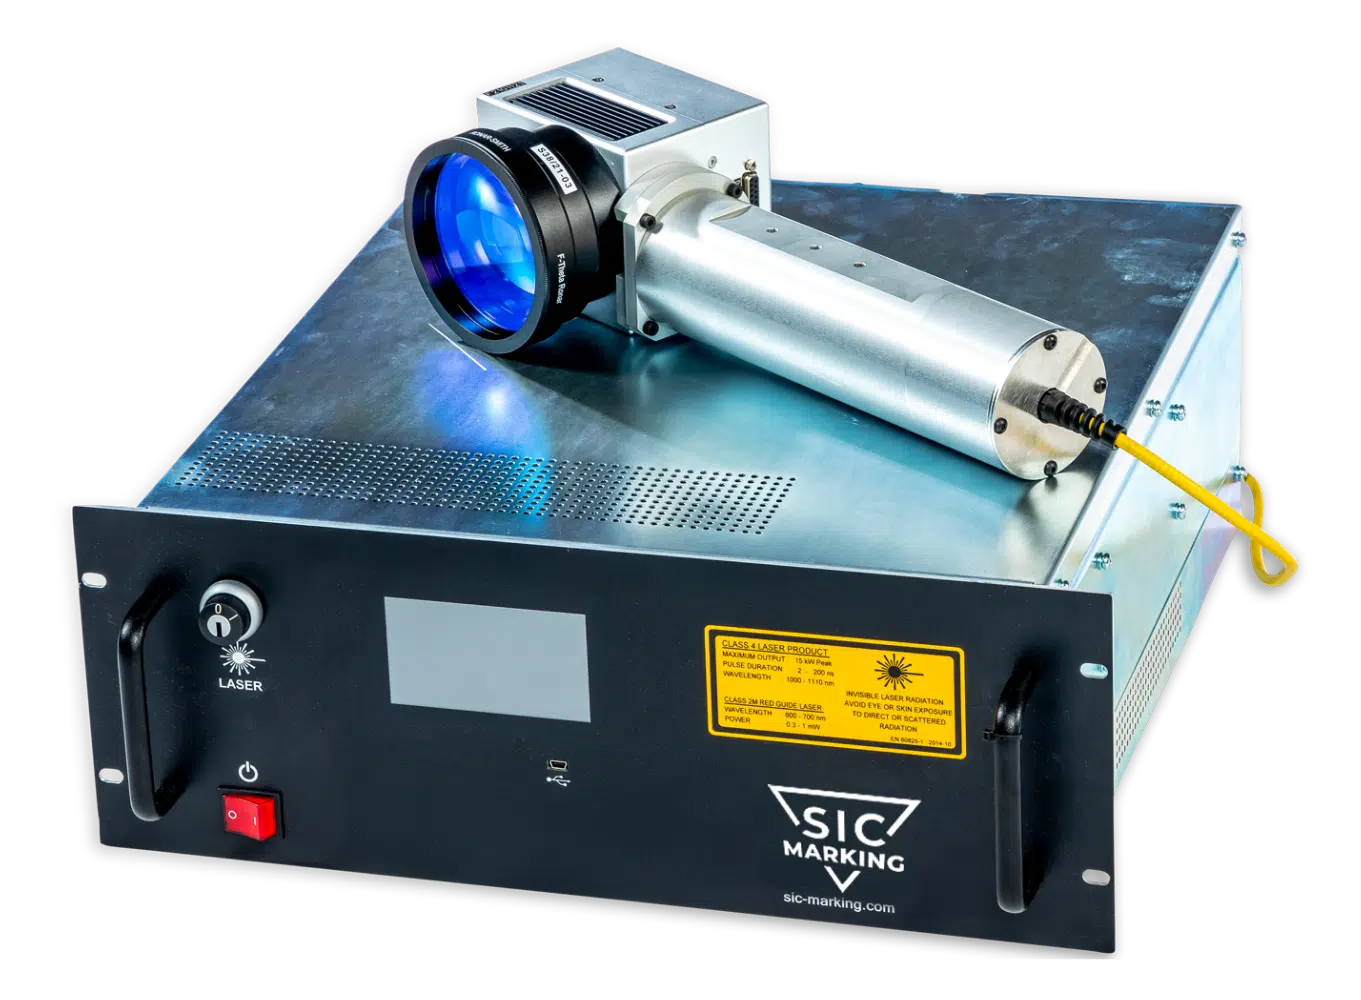
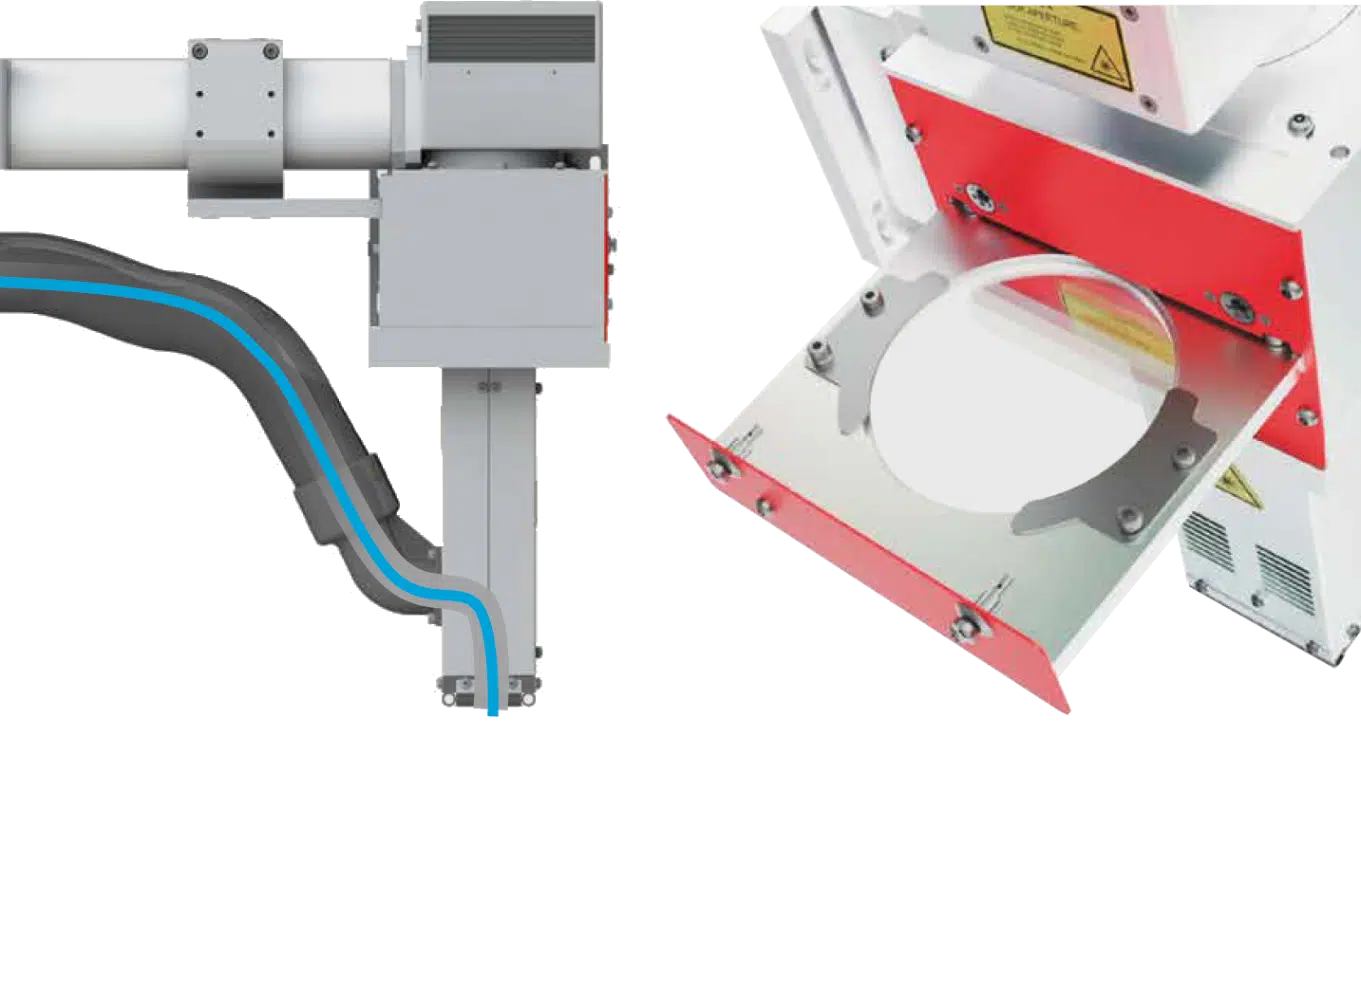
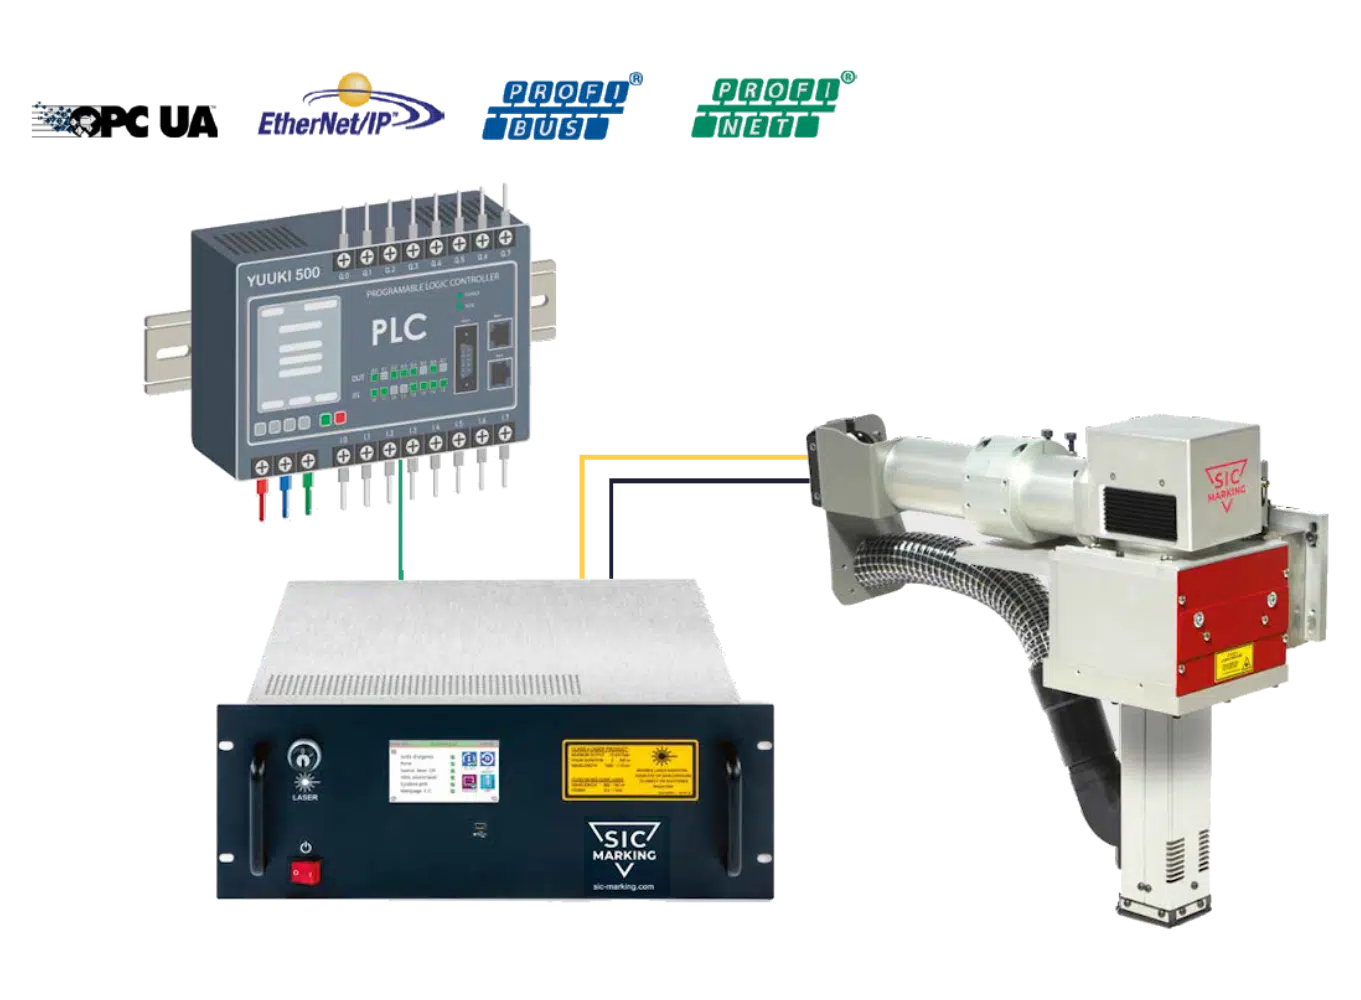
SIC MARKING a recommandé un laser à fibre FIT de 50W doté d’un champ de marquage standard de 30 × 30 mm, qui convenait aux contraintes d’intégration de la ligne Mercedes. Le choix s’est porté sur la plateforme FIT en raison de son format compact et de sa facilité d’intégration dans les environnements de production automatisés.
Le procédé de marquage retenu est le recuit. Plutôt que de graver ou d’ablater la surface de l’acier, le laser chauffe le matériau de façon contrôlée et forme une couche d’oxyde visible sous la surface. Ce changement de couleur (généralement foncé et très contrasté) garantit la lisibilité sans retirer la moindre matière. Comme la surface demeure intacte, la résistance à la corrosion de l’acier est conservée.
Cette approche réglait d’emblée les deux contraintes critiques : la marque est permanente et supporte les contacts mécaniques des manipulations d’assemblage, tout en ne laissant aucune irrégularité de surface qui pourrait nuire au procédé de peinture. Le marquage se retrouve tout simplement sous la peinture, appliquée en même temps que sur le reste de la caisse, sans retrait ni préparation supplémentaire.
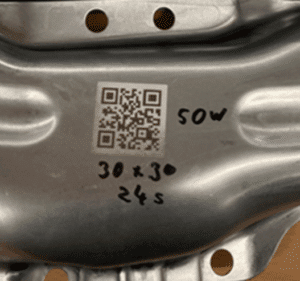
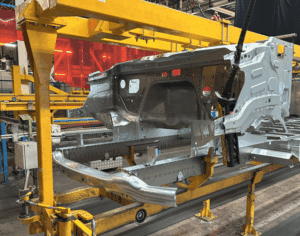
Grâce au remplacement des étiquettes autocollantes par un marquage laser permanent, Mercedes a fait disparaître la première cause de défaillance de la traçabilité sur sa ligne de caisse en blanc. La marque ne risque plus de se décoller, de s’abîmer ou de devenir illisible pendant la séquence d’assemblage. Il n’y a donc plus de caisse partiellement assemblée envoyée aux rebuts pour cause de perte d’identification.
L’opérateur affecté à la pose des étiquettes, qui représentait une dépense annuelle de 80 K€, n’a plus à être mobilisé pour cette tâche. Le marquage laser s’exécute sans intervention manuelle, à l’intérieur du temps de cycle de production déjà en place.
Le marquage par recuit a conservé intacte la résistance à la corrosion de l’acier nu, une exigence incontournable pour les composants de caisse en blanc avant la cataphorèse et la peinture. La peinture recouvre la marque sans que le fini en soit altéré, ce qui assure une compatibilité totale avec le procédé en aval.


nos solutions
Explorez nos produits
Explorez nos équipements phares de marquage laser, par micropercussion ou par rayage : marqueurs portatifs, modules intégrables en ligne de production et stations de marquage autonomes.