Marquage laser et traitements industriels : assurer la tenue du marquage après procédé!
La difficulté ne tient pas au marquage lui-même, mais à sa lisibilité une fois le traitement terminé
Cataphorèse, peinture, grenaillage, décapage au jet de sable, traitement thermique, usinage, phosphatation : chaque traitement en aval s’attaque au marquage d’une façon qui lui est propre. Le revêtement le recouvre, le grenaillage le martèle, l’usinage l’enlève et le traitement thermique en fait disparaître le contraste.
Or, la traçabilité impose que le code demeure exploitable au-delà de ces étapes, et parfois jusque chez le client final.
Le marquage laser apporte une réponse à cette exigence. Sans contact ni consommable, il convient à une grande diversité de matériaux et de cadences de production. Mais surtout, en fonction des paramètres retenus, il génère des marquages dont les caractéristiques physiques diffèrent considérablement, ce qui le rend compatible avec la majorité des traitements industriels.
Les marquages laser ne sont pas tous équivalents : avec le même laser, les propriétés physiques du marquage varient fortement selon les paramètres choisis : profondeur, relief, mode d’interaction avec le matériau. Soumis à un traitement en aval donné, certains marquages tiennent, d’autres s’effacent.
Le résultat ne tient pas seulement au laser : selon la méthode de marquage retenue, un seul et même laser donne des résultats fort différents. C’est l’association de l’équipement et de la méthode qui détermine si le marquage résistera au traitement prévu pour la pièce.
S’effacer ou résister : deux exigences contraires, qui coexistent parfois sur une même pièce :
Traçabilité interne : le marquage laser est utilisé durant la fabrication, après quoi il doit s’effacer sous le traitement final.
Exemple ici : des lettres qui désignent une variante de motorisation sur une porte de véhicule; elles font office de détrompeur lors de l’assemblage, avant d’être recouvertes par la peinture.
Traçabilité complète : le marquage laser doit demeurer lisible une fois le traitement effectué. Numéro de série ou code Datamatrix exigé par une norme ou destiné au client final.
Un seul laser répond aux deux besoins sur une même pièce. Sur des portes de véhicule, les lettres EL/TH se sont effacées après la cataphorèse et la peinture noire, alors que le numéro de série est demeuré lisible. Le laser utilisé est identique; seuls les paramètres de marquage diffèrent.
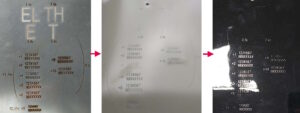
Les résultats présentés ci-dessous proviennent d’applications concrètes en production. Il s’agit de pièces réelles, marquées puis soumises aux procédés de fabrication de nos clients. Chaque traitement soulève une difficulté particulière pour le marquage. À chacune correspond une solution.
Qu’il s’agisse d’acier ou d’aluminium, un Datamatrix marqué au laser avant la cataphorèse demeure lisible une fois le revêtement déposé.
L’exemple présenté : une pièce de châssis de véhicule (Body in White) sur laquelle un Datamatrix et le texte qui l’accompagne ont été marqués avant le passage dans le bain KTL.
Une fois le traitement terminé, le code demeure parfaitement lisible. Le temps de marquage est de 12 s dans ce cas.
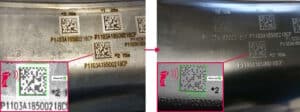
Le grenaillage déforme en surface les cellules du code. Afin que le Datamatrix conserve sa lisibilité après les impacts, les paramètres de marquage sont ajustés selon la taille de l’abrasif projeté.
Dans ce cas, neuf marquages répartis à divers endroits d’un carter de boîte de vitesses en aluminium ont servi à confirmer la répétabilité du procédé. Selon la taille du code, le temps de marquage d’un Datamatrix varie de 6 à 10 secondes, pour une profondeur d’environ 0,2 mm.
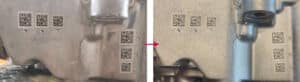
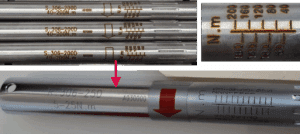
Lorsque le procédé enlève de la matière, la profondeur du marquage doit excéder l’épaisseur retirée.
L’exemple ci-dessous montre un marquage réalisé sur des composants de clés dynamométriques. Le tube subit ensuite une opération de rectification qui touche la surface marquée. La profondeur de marquage atteinte est de 0,2 mm, pour un temps de cycle de 38 secondes, rotation du tube comprise.
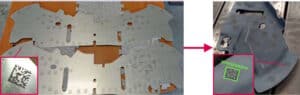
Le traitement thermique est susceptible de réduire considérablement le contraste visuel du marquage. On l’applique le plus souvent aux aciers et aux fontes.
Dans cet exemple, une pièce de tôlerie automobile passe par ce traitement et est portée à 950 °C après le marquage. Grâce à des paramètres bien choisis, le contraste est préservé et un lecteur de codes standard décode le Datamatrix sans difficulté. Le temps de marquage s’établit à 2 secondes pour un code de 12×12 mm.
Chaque combinaison de matériau, de géométrie et de traitement en aval donne un résultat qui lui est propre. Aucune table de correspondance ne permet de le prévoir. La validation s’effectue sur vos propres pièces, dans votre procédé.
La méthode : définition des besoins (contenu, taille du code, temps de cycle, traitement en aval), marquage d’échantillons représentatifs, passage dans votre flux de production réel, puis vérification de la lisibilité après traitement. La configuration de lecture (objectif, éclairage, angle de prise de vue) fait partie intégrante de l’optimisation.
Au terme de la démarche, vous recevez un rapport de faisabilité accompagné de résultats documentés et d’échantillons validés, et ce, avant tout engagement sur un équipement.