étude de cas
Traçabilité aérospatiale de pièces à surface courbe
Un marquage permanent et facilement lisible sur de petits corps de vanne cylindriques, pour garantir la traçabilité interne et externe dans un environnement de production aérospatial.
Un laser à fibre de 30 W pour un cycle de 5 secondes
Le choix d’une source de 30 W répond à l’exigence d’un temps de cycle de 5 secondes par pièce sur des composants en acier inoxydable, en laiton et en cuivre.
Montage rotatif standard, aucune ingénierie sur mesure
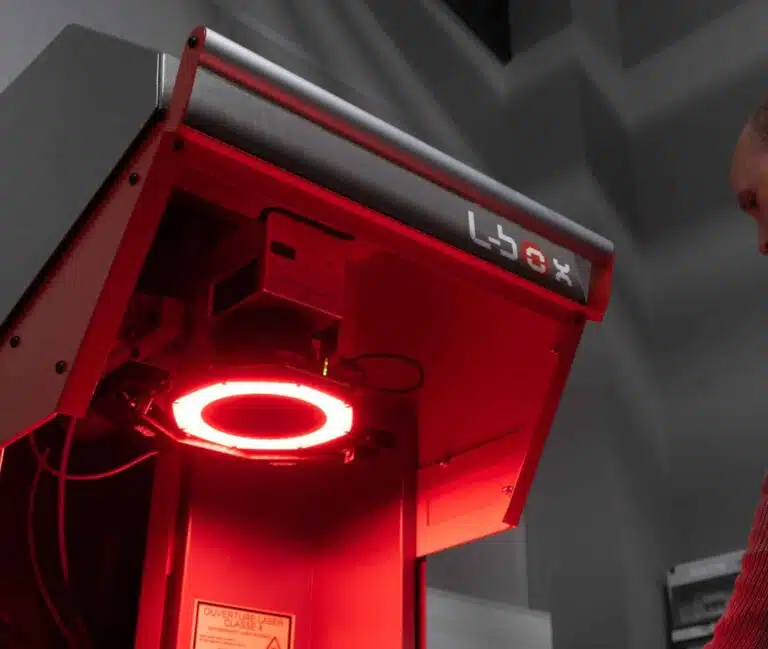
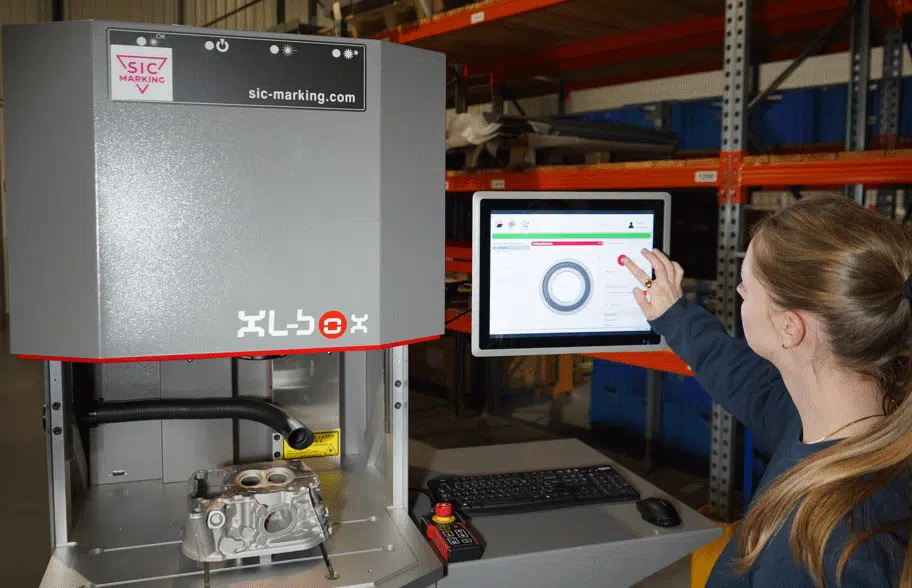
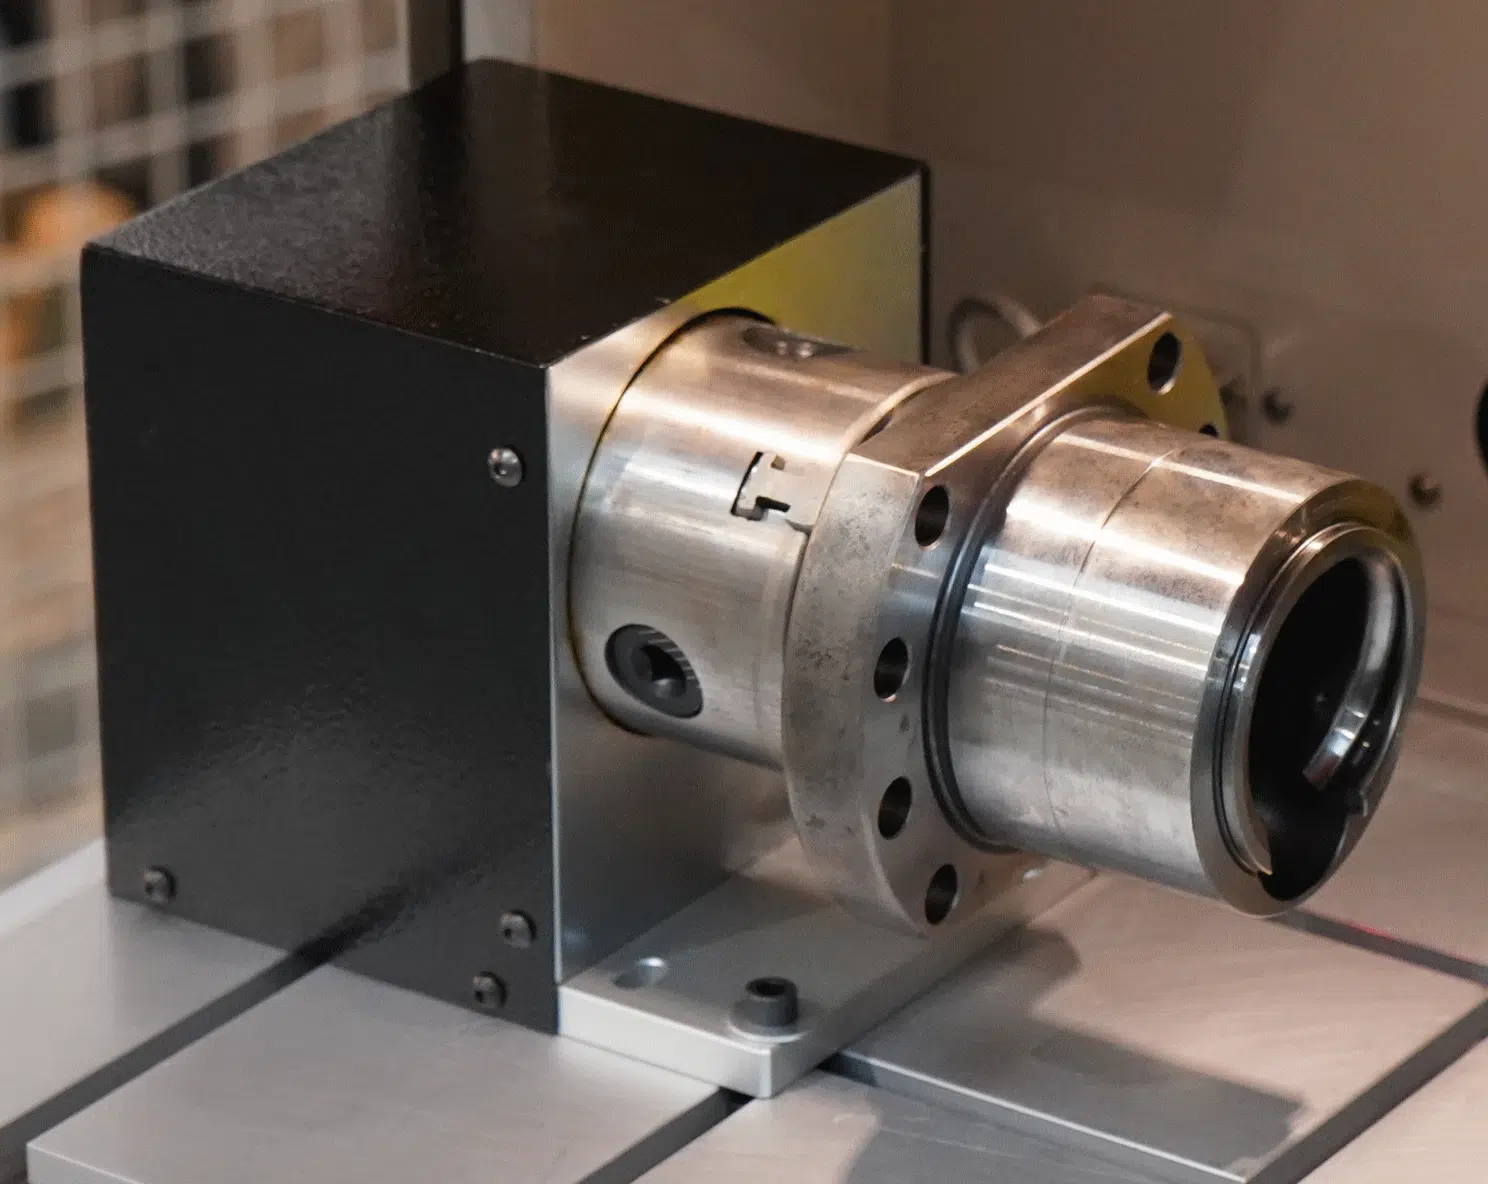
Munie d’un axe rotatif, la XL Box EASY marque la circonférence complète des pièces rondes avec une configuration standard : montage de fixation, lentille de 254 mm et aspiration des fumées.
Temps de cycle et qualité du marquage
Un temps de cycle de 5 secondes obtenu dès les premiers lots de production, avec une qualité de marquage conforme pour chacun des trois matériaux.
Le client produit des vannes thermostatiques de régulation de pression utilisées dans les systèmes de gestion thermique du secteur aérospatial. Chaque corps de vanne exige un marquage permanent et lisible qui indique le numéro de série, le numéro d’étape et le nom de l’entreprise. Ces marquages servent autant à la traçabilité interne de la production qu’à l’identification externe durant toute la vie utile de la pièce, y compris pour retracer l’origine d’un défaut de fabrication jusqu’au lot de production en cause.
L’ancien procédé de marquage n’arrivait pas à suivre la cadence de production demandée. L’usine fonctionne sur trois quarts de travail, avec un seul opérateur par quart, dans un environnement de fabrication propre. La solution de marquage retenue devait offrir des résultats constants au rythme de 5 secondes par pièce, sans alourdir la tâche de l’opérateur.
Le principal défi était géométrique : les corps de vanne sont des pièces petites et rondes, dont la surface extérieure est courbe. Réussir rapidement un marquage propre et lisible sur une surface cylindrique en acier inoxydable fini, tout en prenant en charge des composants en laiton et en cuivre sur la même ligne, demandait une solution apte à composer avec la courbure comme avec la variété des matériaux, sans compromis sur la qualité ni sur le temps de cycle.
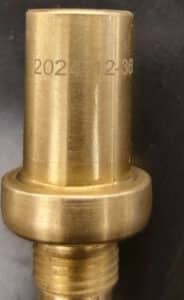
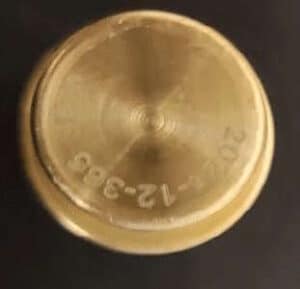
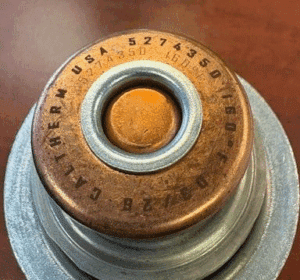
Les corps de vanne sont de petites pièces cylindriques. Lorsqu’on réalise un marquage sur une surface courbe avec un système laser à champ plat, le point de focalisation dérive au fur et à mesure que la géométrie s’éloigne du plan focal, d’où des caractères inégaux ou illisibles. Pour ce type de pièce, un axe rotatif s’impose afin de marquer toute la surface de la pièce
Trois matériaux passent sur la ligne de production : l’acier inoxydable, le laiton et le cuivre. Comme chacun absorbe l’énergie du laser à sa manière, SIC MARKING a dû établir et livrer des paramètres de marquage propres à chaque matériau, de façon à obtenir une qualité de marquage uniforme sur l’ensemble des pièces.
Le procédé est exécuté manuellement, par un seul opérateur à chacun des trois quarts de travail. L’installation devait être assez simple pour donner des résultats répétables, peu importe l’opérateur en poste.
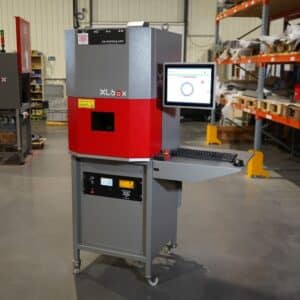
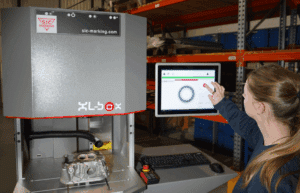
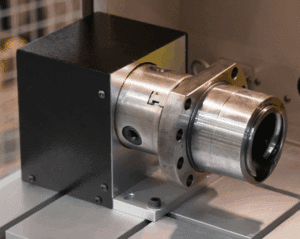
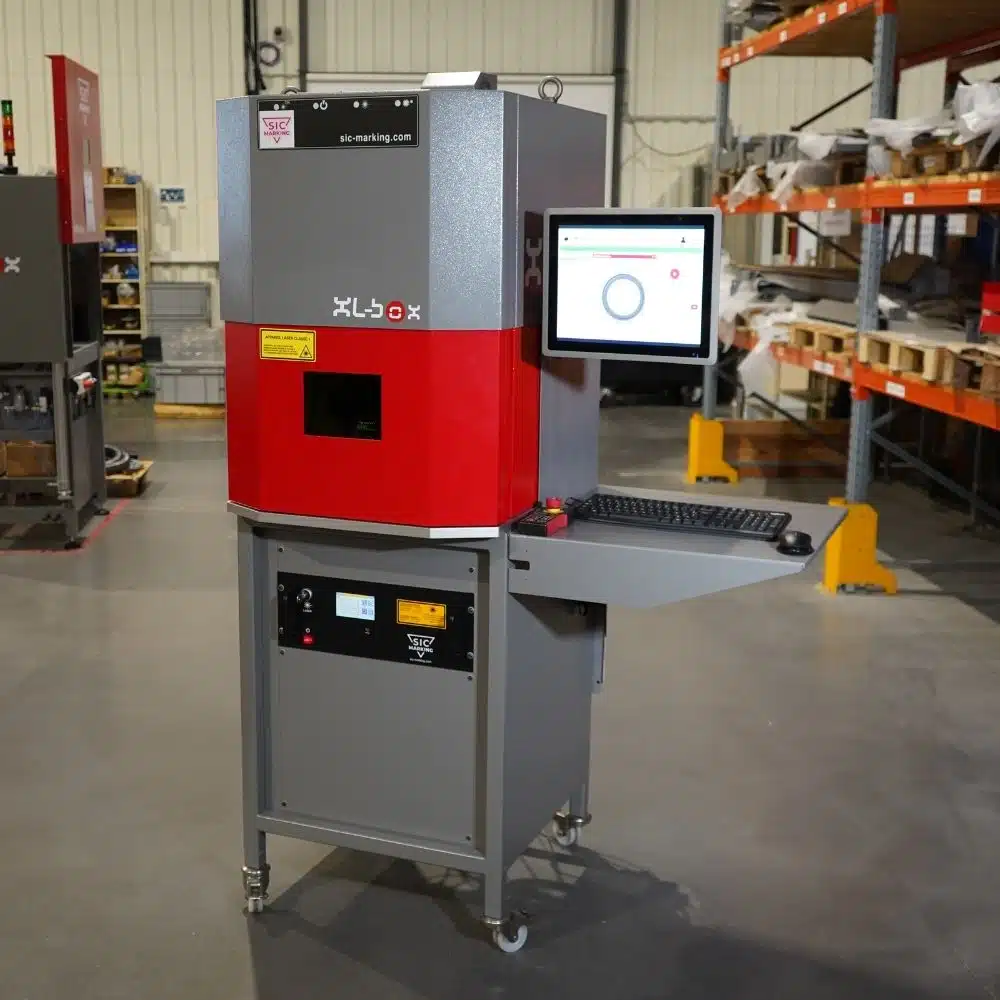
SIC MARKING a recommandé la XL Box EASY munie d’une source laser à fibre de 30 W, combinée à un axe rotatif, à un montage de fixation dédié et à une lentille de 254 mm de distance focale. Un système d’aspiration des fumées Fumex a été intégré afin de maintenir la qualité de l’air dans cet environnement de production propre.
C’est précisément pour satisfaire à l’exigence d’un temps de cycle de 5 secondes que la source de 30 W a été sélectionnée.
Grâce à l’axe rotatif, le système peut marquer la circonférence complète du corps de vanne.
Avec sa lentille de 254 mm, le champ de travail convient aux petites dimensions des pièces ainsi qu’à la hauteur de caractères nécessaire pour un contenu alphanumérique bien lisible. Toute la configuration est constituée d’équipements standards, tirés de la gamme actuelle de SIC MARKING et ajustés aux besoins de montage du client, sans aucune ingénierie sur mesure.
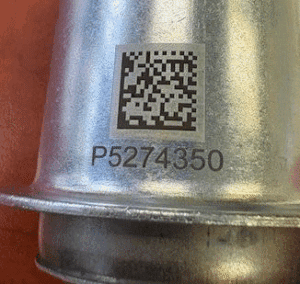
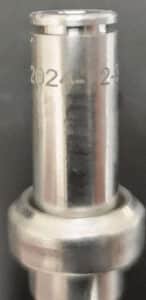
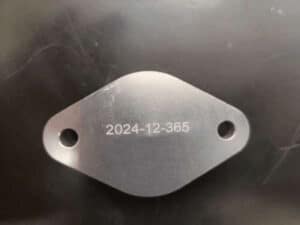
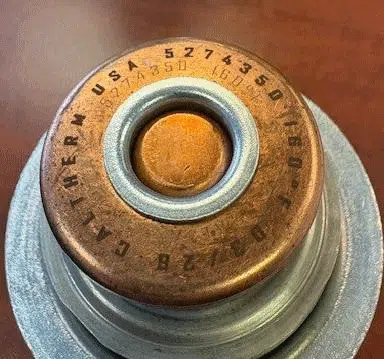
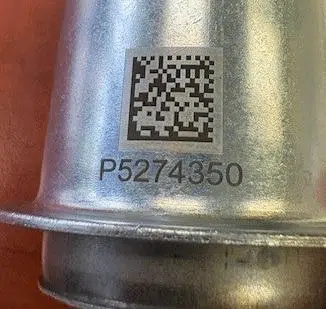
Dès les premiers lots de production, le système a tenu le temps de cycle visé de 5 secondes par pièce. La qualité du marquage répondait aux exigences de lisibilité pour les numéros de série, les numéros d’étape et l’identification de l’entreprise, autant sur les corps de vanne en acier inoxydable que sur les composants en laiton et en cuivre.
SIC MARKING a livré les fichiers de marquage ainsi que des paramètres laser ajustés pour chaque matériau; le client a donc pu lancer sa production à partir d’une configuration validée, sans avoir à passer du temps à mettre au point les paramètres à l’interne.
Chaque pièce est maintenant dotée d’une identification permanente qui soutient aussi bien le suivi à l’interne des défauts de fabrication que la traçabilité externe pendant tout le cycle de vie du produit. Exploitée manuellement sur trois quarts de travail, la configuration standard fournit des résultats répétables, sans ajustement propre à chaque opérateur. Les rapports de marquage d’échantillons et les photos de pièces consignés pendant la qualification ont confirmé que la qualité du marquage et la cadence de production sont conformes aux spécifications établies.
nos solutions
Explorez nos produits
Explorez nos équipements phares de marquage laser, par micropercussion ou par rayage : marqueurs portatifs, modules intégrables en ligne de production et stations de marquage autonomes.
Vous aimeriez en savoir davantage?
Communiquez avec nous!